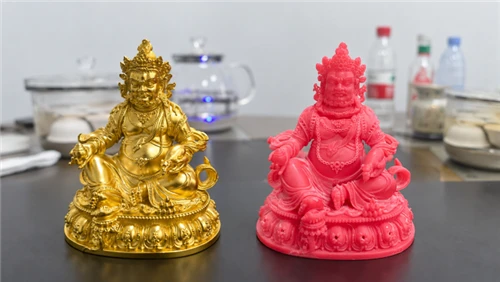
[Setembre de 2026]La fabricació de precisió global i la-cadena de subministrament de gamma alta està experimentant un canvi de paradigma cap a processos digitals i flexibles. Sota la doble pressió depreus dels metalls preciosos constantment elevatsi agreu escassetat d'artesans qualificats en la reparació de motlles, els tallers de fabricació tradicionals s'enfronten a reptes sense precedents en eficiència, espai d'actius i control de qualitat general.La transformació digital s'ha convertit en l'única línia de defensa dels beneficis del sector, iTecnologia MJP (Multi-Head Pure Wax Printing)., basant-se en un control precís a través de codis digitals, és el principal motor d'aquesta batalla.
I. Visió general del mercat: tres mercats principals s'expandeixen simultàniament, la impressió en cera s'estableix com el principal impulsor del creixement.
El 2026, el mercat global de joies impreses en 3D-va continuar amb la seva forta expansió d'actius, amb empreses d'auditoria autoritzades tant a nivell nacional com internacional que van publicar dades actualitzades revisades per a l'any fiscal:
Recerca i Mercats: les dades mostren que la mida global del mercat-de joieria impreses en 3Dva augmentar oficialment de 4.170 milions de dòlars el 2025 a 4.890 milions de dòlars el 2026, amb aCAGR del 17,3%, i es preveu que assoleixi un màxim de9.260 milions de dòlars el 2030.
Intel·ligència Mordor: Les estadístiques indiquen que la mida del mercat, que era870 milions de dòlars EUA el 2025, es preveu que arribin als 980 milions de dòlars EUA el 2026 is'espera que creixi2.030 milions de dòlars el 2031, amb aCAGR del 12,33%.
Investigació de mercat de persistènciaofereix una previsió macroeconòmica més optimista, estimant el valor del mercat global en985 milions de dòlars el 2026 i es preveuen 3.250 milions de dòlars massius el 2033, que representa ataxa de creixement anual composta (CAGR) del 18,6%.
Pel que fa a les categories de productes,anells, impulsada per la demanda essencial de compromisos personalitzats i anells de casament, tenen la quota de mercat més gran aproximadament31%; arracadessón la categoria-de més ràpid creixement, amb una projeccióCAGR del 21,4%. Pel que fa als canals de distribució,les vendes en línia representen aproximadament el 58%de la part principal dels ingressos.

En particular,Els materials de model de fosa d'inversió mantindran fermament una quota tecnològica absoluta del 44%.de tot el mercat de joies impreses en 3D-el 2026. Aquest principi bàsic estableix una veritat disruptiva sobre la producció a tota la indústria: l'anomenada "impressió 3D d'or" que s'utilitza en la-fabricació de joies de gamma alta i el processament de components industrials avançats no es refereix fonamentalment a la fusió directa de làser i una combinació de metalls preciosos i flexibles, sinó més aviat costosos."Models de cera impresos en 3D d'alta-precisió + fosa-tradicional a la cera perduda".El mercat global de fosa d'inversió està experimentant simultàniament una expansió integral, que es preveu que assoleixi18.450 milions de dòlars el 2026 i creixerà fins als 23.820 milions de dòlars el 2031 (CAGR d'aproximadament el 5,24%). La tecnologia de fabricació additiva està remodelant ràpidament els fluxos de treball per a models de cera a granel, prototipatge ràpid i prototipat, accelerant significativament la verificació de dissenys dimensionals en 3D per a geometries complexes. El corresponentel mercat global del maquinari d'impressores 3D-polveritzats amb cera va assolir els 771 milions de dòlars el 2026 i es preveu que es dupliqui més que 1.546 milions de dòlars el 2032.representant aCAGR del 10,6%.
II. Evolució tecnològica: com la impressió en esprai de cera MJP es va convertir en l'estàndard d'or a la indústria de la fosa
Actualment, les dues tecnologies principals de fabricació additiva que s'utilitzen en els camps mundials de la joieria i la fabricació de motlles{0}}industrials per imprimir motlles de cera colable d'alta-precisió sónMJP (impressió multi-capçal)iDLP (processament de llum digital). Per a foneries professionals,La tecnologia MJP s'ha convertit, sens dubte, en l'estàndard d'or per a la fosa de precisió, amb els seus avantatges principals
Material de cera 100% pura, zero cendres durant la crema: a diferència de la tecnologia DLP, que utilitza resina fotosensible, la tecnologia MJP de grau-industrial utilitzaMaterials a base de-cera 100% pura(com ara la sèrie-líder del sector VisiJet i consumibles d'esprai de cera dedicats a Yuanzhu 3D) durant l'etapa inicial d'emmotllament. Les molècules orgàniques grans poden patir una piròlisi flash in situ durant l'esgotament de la cavitat a alta -temperatura,sense deixar cendres nocives ni residus carbonitzats, eliminant així l'esquerda microscòpica de la cavitat del guix causada per l'expansió de la resina a la font.
Qualitat superficial de grau òptic-, reduint dràsticament la pèrdua de bany d'or: La superfície del motlle després del bany és llisa i de textura fina, amb una isotropia mecànica extremadament alta. Això assegura que el metall preciós líquid pot aconseguirveritable "resistència al flux zero i ompliment estable"durant la pressurització al buit, reduint significativament la quantitat de treball de poliment necessari per a les peces metàl·liques posteriors iminimitzant la pèrdua de pes de metalls preciosos.
Posttractament d'aigua tèbia estàndard de 38-42 graus centígrads, 100% sense necessitat de raspat manual: utilitza la tecnologia MJPmaterial de cera de suport de sacrifici soluble en aigua{0}, eliminant completament el procés tradicional d'eliminació de suports durs amb ganivets i tisores. El personal-posttractament no necessita tocar un ganivet; només necessiten col·locar el model sencer directament al més normalProcés d'aigua tèbia estàndard de 38-42 graus centígrads, semblant a prendre un bany calent. La cera blanca es liquarà completament i es dissolrà in situ a nivell molecular en qüestió de minuts, convertint-se en una boira blanca lletosa que flueix per si sola.reduint el temps-post-tractament en més d'un 60%.
Flux de treball de transmissió de dades extremadament racionalitzat: Model CAD 3D → Preparació digital intel·ligent → Impressió de cera pura → Colada a la cera-perduda → Peça metàl·lica final. Les modificacions de disseny no requereixen la recreació de cap motlle tradicional o masculí,optimitzant fonamentalment l'estructura global de costos de producció.
III. Reptes d'enginyeria i avenços-avantguardistes en la precisió dimensional del model de cera-Desxifrar l'"anisotropia de contracció" de la deriva de tolerància-de la vora del panell complet
Com a polvorització de cera MJP, la tecnologia d'impressió 3D ha passat oficialment d'a"eina de personalització-de gamma alta"a a"infraestructura de producció en massa"controlar amb precisió la repetibilitat del procés de les toleràncies dimensionals de la vora quan s'imprimeixen grans lots de palets de -gran mida s'ha convertit en elcoll d'ampolla d'enginyeria bàsicarestringir el rendiment de la producció en massa. A l'entrada del 2026, l'acadèmia i la indústria han fet avenços físics subjacents innovadors en aquesta àrea:
1. El repte inherent dels camps de temperatura no-uniformes durant la impressió de-taulers complets
Quan centenars de models de cera es carreguen completament en un palet, hi ha undesviació anisotròpica severa en les condicions de límit termodinàmiques de l'aireentre la regió de la vora del palet i la regió central. Com que la regió de la vora és adjacent a l'aire fred i a la paret del xassís, el coeficient de transferència de calor convectiva de la seva capa límit de fluid augmenta dràsticament, donant lloc a untaxa de dissipació de calor significativament més ràpidaque la regió del centre protegit. Aquesta dissipació de calor no-uniforme fa que els motlles de cera del mateix lot experimentin corbes de refredament i cristal·lització completament diferents, provocant dos desastres microscòpics directes:
Pertorbació de la trajectòria de vol de gotes: el carro d'impressió realitza una-escaneig alternatiu d'alta velocitat a0.5~1.5 m/sen la direcció de l'eix X-. L'efecte de la capa límit a la regió de la vora provoca la turbulència de l'aireaugmentar dràsticament en un 30% ~ 50%en comparació amb el centre. Això dóna lloc a gotes consumibles de mida -micres amb un diàmetre de només20~50 μmdesviant-se lateralment aleatòriament durant el vol, introduint greus errors sistemàtics de posicionament al seu punt d'aterratge.
Bloqueig de tensió interna residual latent: L'asimetria en la velocitat de refredament altera directament la cinètica de cristal·lització dels consumibles del polímer, donant lloc a una cristalinitat intercapa desordenada i una orientació de la cadena molecular del polímer,bloquejant una densitat extremadament alta de tensió interna residual within the wax mold. This stress is not dimensionally apparent at room temperature, but it is abruptly released during the subsequent investment casting process, involving high-temperature (>900 graus) esgotament i injecció de metall fos. Aquest llançament s'activadeformació microscòpica irreversible i deformació axiala l'estructura-de paret fina.
2. Últim avenç acadèmic: Optimització sistemàtica de la tensió i orientació d'impressió
Un estudi acadèmic líder publicat a la principal revistaRevista de prototipatge ràpidel maig de 2026, va analitzar sistemàticament la viabilitat d'utilitzar la tecnologia d'injecció de materials per fabricar models de cera d'alta-precisió per a pales de turbines aeroespacials i altres aplicacions avançades. La investigació demostra que controlant sistemàticament dos paràmetres bàsics del procés-tensió d'impressió i orientació d'impressió-Es pot aconseguir un control absolut sobre la rugositat superficial i les toleràncies dimensionals dels models de cera:
Optimització màxima de la qualitat de la superfície:Amb una forma d'ona d'alta{0}}qualitat-conduïda per voltatge{1}}calibrada amb precisió mitjançant codi digital, el model de cera aconsegueix elrugositat superficial més perfecta (Ra 0,507 μm), reduint dràsticament la quantitat de neteja manual posterior al-processament.
Control de tolerància dimensional geomètrica: Per a models complexos de cera de fulles, elL'orientació d'impressió de 0 graus ofereix la màxima precisió dimensional geomètrica(desviació axial total de només0,0925 mm); en canvi, la desviació dimensional augmenta a0,1484 mm a 15 graus iaugmenta dramàticament a0,2292 mm a 45 graus. Això demostra rigorosament que en la producció real, simplement ajustar l'orientació del dibuix pot produir amillora de la precisió de fins a 2,5 vegades!

Precisió de tolerància de grau industrial-: mitjançant enginyeria inversa i autoverificació-de bucle tancat- mitjançant el programari d'inspecció Geomagic Studio,més del 90% de les toleràncies geomètriques clau 3D estan fermament bloquejades dins de la finestra límit industrial de 0,1 mm.
Aquesta investigació revela una conclusió bàsica subjacent de la indústria de la fosa de precisió per vibracions:l'orientació d'impressió és el paràmetre principal del procésla determinació de la precisió dimensional final del motlle imprès en cera MJP-i la seva influència en la taxa de contracció anisòtropa supera amb escreix la precisió nominal del maquinari indicada a la placa d'identificació del fabricant de l'equip. La deriva de la tolerància dimensional axial del motlle de cera presenta una forta dependència de la direcció, confirmant sense pietat el principi físic microscòpic de ferro que"L'orientació d'impressió determina l'anisotropia de contracció".
IV. Reestructuració de la producció massiva de la línia de producció digitalitzada del consens d'investigació transversal-indústria i del creador
En camps de fabricació de precisió extremadament exigents, com ara l'aeroespacial, els investigadors estan adoptant de manera integralTecnologia de material Jetting (MJP).per preparar models de cera per a components de paret ultra-ultra fines-, com aradiscs de fulles integrals (Blisks), que serveix com una alternativa revolucionària a l'emmotllament tradicional per injecció de metalls d'alt cost{0}. Això proporciona referències de models de dades incomparables per a la programació de producció intel·ligent posterior.
Per integrar perfectament aquests{0}}avenços acadèmics d'avantguarda a les línies de producció de tallers-de gamma alta i plantes de processament de clústers industrials,Originador, una empresa nacional líder en el camp MJP de grau-industrial, ha aprofitat la gran experiència del seu equip principal durant una dècada en equips intel·ligents de fabricació additiva i consumibles de fluids multifàsics perreconstruir de manera integral els algorismes de maquinari i programari de l'equip a nivell de xassís. Tota la flota de màquines de l'empresa està equipada amb unXarxa d'energia isotèrmica isotròpica (matriu de control de temperatura per zones), juntament amb unalgorisme de retroalimentació de bucle tancat-PID de grau industrial-per a l'ajustament de la càrrega tèrmica de nivell-mil·lisegons-, mantenint tota la superfície d'impressió de tot el capçal d'impressió a unestat isotèrmic absolut dins de ± 0,3 grausdel valor establert. Això elimina completament la diferència generacional en la dissipació de calor entre les zones de vora i centre. Simultàniament, l'equip va acompanyantProgramari de tall intel·ligent ORI3DPrint, en rebre fitxers de disseny CAD sensibles com STL i SLC al núvol,realitza automàticament la compensació termodinàmica inversa per calcular la matriu d'orientació de col·locació del procés òptima de 0 graus.
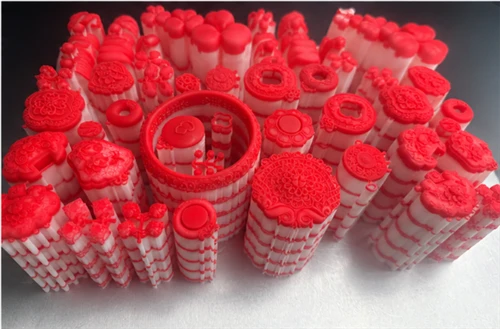
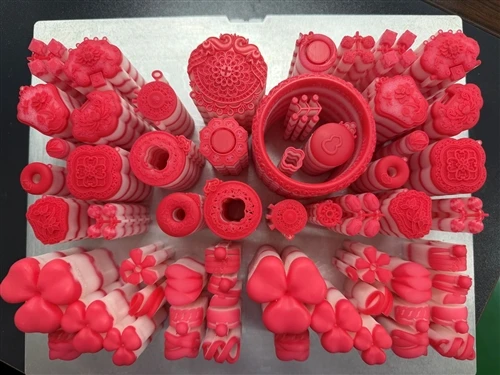
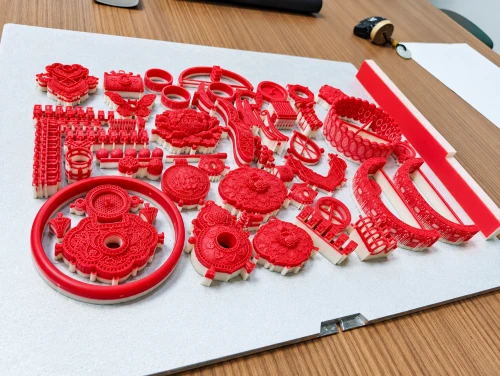
En el moment en què la cera estructural vermella{0}}de gran puresa creix,està 100% encapsulat per cera de suport soluble en aigua blanca-, aconseguint un bloqueig de tolerància -tridimensional. El post-processament elimina completament la dependència del raspat d'eines metàl·liques; els operadors simplement col·loquen tota la safata del model directament a l'estàndard del tallerProcés d'aigua tèbia de 38-42 graus. La cera blanca s'auto-hidrata i s'elimina sota el cabal específic d'aigua tèbia, sense necessitat de força d'estirament mecànic, assegurant unpercentatge d'èxit-per primera vegada superior al 99,8%per a la fosa final d'inversió al buit de metalls preciosos! Això ajuda els grans fabricants d'OEM transfronterers a eliminar completament el forat negre de les altes taxes de ferralla de postprocessament en una era de baixos beneficis.redefinint la sobirania premium més alta de la cadena de subministrament global en l'era de la fabricació intel·ligent de precisió{0}}alta gamma.
V. Perspectives
El 2026,La tecnologia d'impressió 3D de polvorització de cera MJP-està accelerant la seva transició d'una "eina personalitzada-de gamma alta" a una "infraestructura de producció massiva".Com ho demostra el consens transversal-indústria des de la fabricació de discos de fulles integrals a l'aeroespacial fins a la producció de discos complets d'alta-densitat-de joieria, controlant activament el camp de temperatura i la trajectòria i la domesticació."anisotropia de contracció"utilitzant l'orientació de col·locació s'ha convertit enla garantia tecnològica definitiva per a les empreses per mitigar les pèrdues materials i l'impost sobre la ferralla. En un entorn industrial caracteritzat perpreus elevats de metalls preciosos i cicles de lliurament comprimits contínuament, s'està convertint en les línies de producció de cera pura MJP previsibles digitalmentun actiu irreversible i primordial per a la indústria de la fosa de precisió.
Canal de consulta oficial per a comandes grans en llocs web independents ({0}Imant potencial de conversió alt):
Domineu l'anisotropia de la contracció i recupereu els beneficis del taller amb una predictibilitat de dades del 100%:
[Feu clic aquíper descarregar el "Llibre blanc sobre la reducció de costos del gestor de fàbrica de paràmetres complets de maquinari de la impressora de cera de broquets múltiples{-Originator Industrial"], oenvia directament els teus dibuixos de disseny CAD sensibles a la nostra finestra digital expertaper-ordenar prèviament la quota d'adquisició estratègica de la flota a l'estranger de la nova temporada ioportunitats de mostreig i prototipatge en línia gratuïts!